 連絡してください
 日本語


エポキシ グラスファイバー シート: 単なる素材ではなくプロセス
エポキシ グラスファイバー シートは、単一の型から成形されるわけではありません。これらは繊維工学と熱硬化性化学の融合の結果であり、そのプロセスが絶縁耐力から長期的な寸法安定性まですべてを決定します。バッテリー パック、開閉装置、または PCB 器具用の絶縁プレートを指定している場合は、すでにこのプロセスに依存していることになります。これは、カーボンやアラミドのラミネートに使用されるのと同じ製造ファミリーの一部ですが、ガラスクロスとエポキシでは、コスト、絶縁性、機械的強度のバランスが異なります。
「エポキシガラス繊維シートはどのように作られるのか」に対する直接の答えは、このシートは、Eガラス織布にエポキシ樹脂を含浸させ、樹脂でコーティングされた層を積み重ね、加熱および圧力下で硬化させることによって製造されるということです。この単純な説明の背後には、樹脂の粘度、乾燥温度、プラテン圧力、冷却速度、硬化時間を厳密に制御する必要がある段階があります。
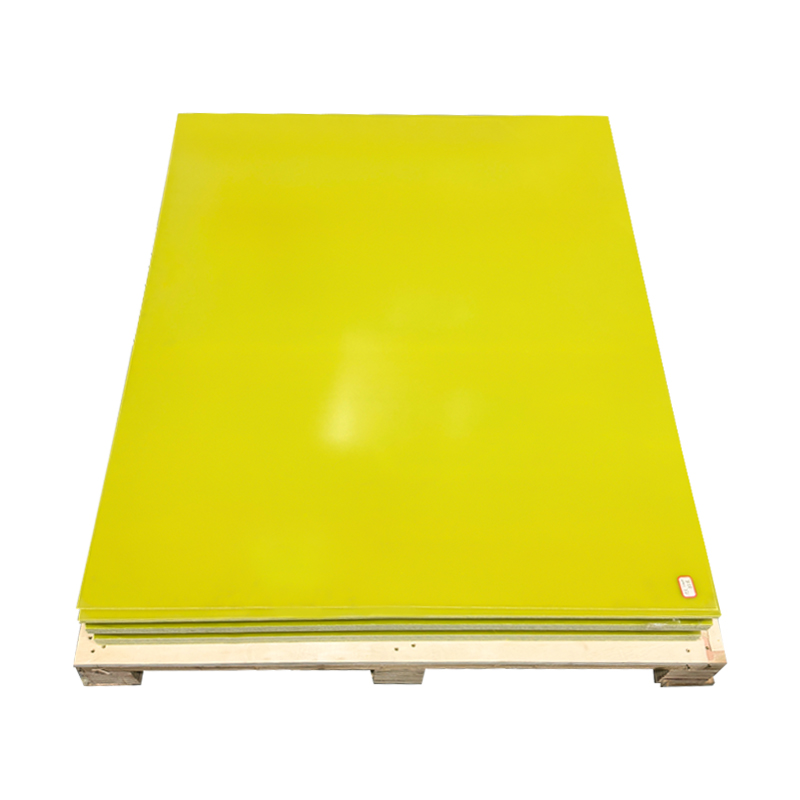
最も一般的な商業形態は、 エポキシグラスファイバー絶縁シート 、電気絶縁および高負荷の機械部品用にフラットパネルにプレス加工されます。
 カスタムエポキシ樹脂ガラス繊維断熱板メーカー、工場 当社はカスタムエポキシ樹脂ガラス繊維断熱板を提供しています。江陰東麗新材料技術有限公司は中国のエポキシ樹脂ガラス繊維断熱板です。 製品を見る→
エポキシグラスファイバーシートに含まれるもの
ガラス繊維クロス
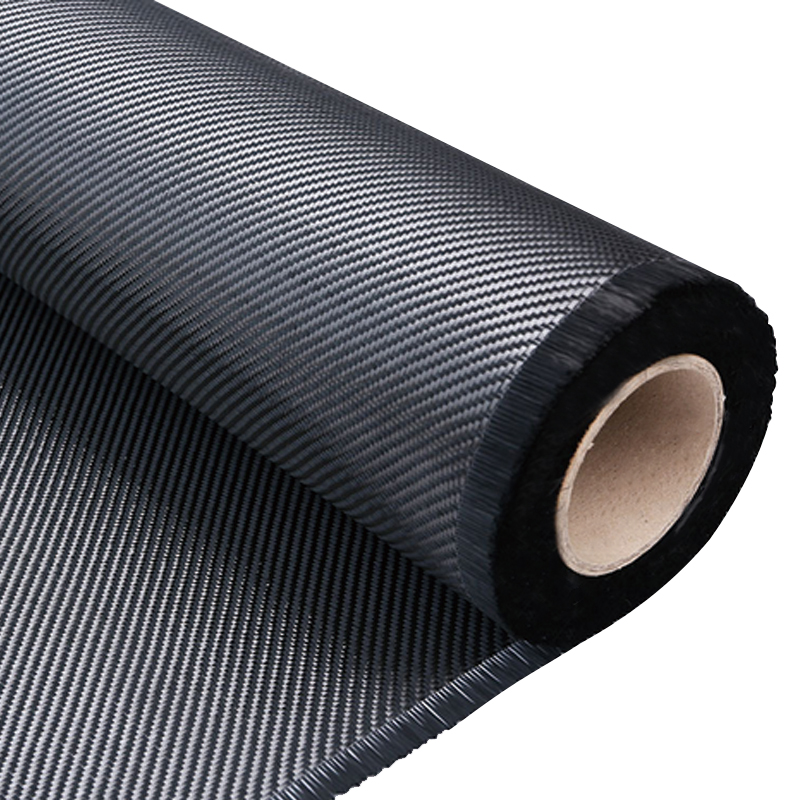
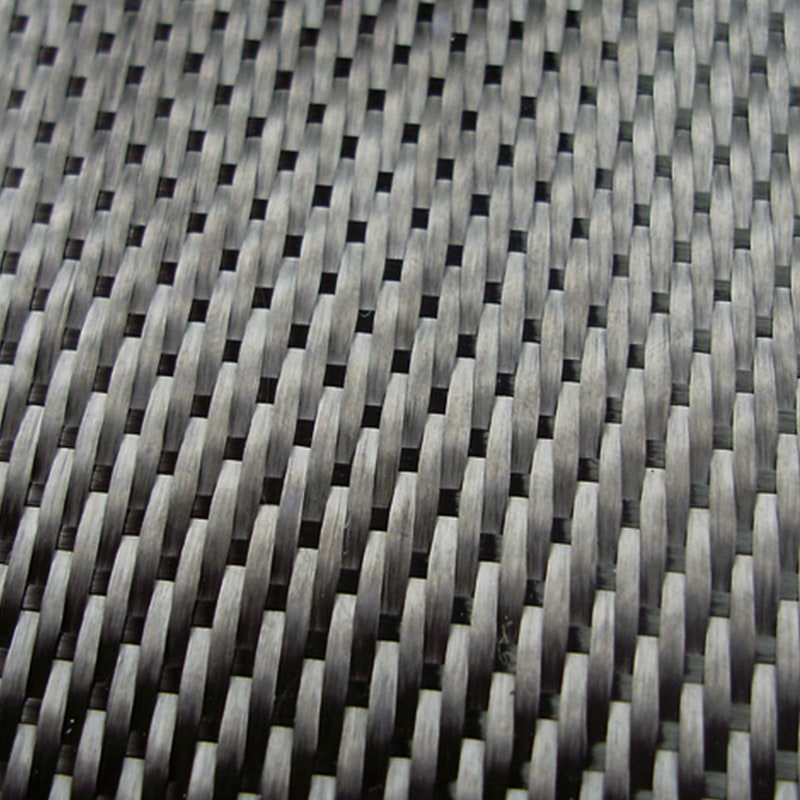
ほとんどのエポキシ グラスファイバー シートは、高い電気抵抗とコスト効率を考慮して選択された E ガラス連続フィラメント糸を使用しています。糸は撚られるか軽く上撚りされ、バランスの取れた平織りに織り上げられます。また、より適合性を高めるために綾織りに織り込まれることもあり、目付は通常 100 ~ 300 g/m2 です。平織りはより滑らかな表面と優れた寸法安定性を生み出しますが、ツイルは湾曲したツーリングの周囲に容易に適合できます。ラミネート前に、布は製織潤滑剤を除去するために熱洗浄され、その後シランカップリング剤で処理されます。このサイジングにより、ガラス表面とエポキシ マトリックスの間に化学的な架橋が形成されます。これがないと、樹脂が滑らかなフィラメントをグリップできないため、ラミネートが剥離する可能性があります。基礎となる織りと表面処理のロジックは次のようなものです。 他の高性能複合材料で織られたテクニカルファブリックの製造 .
エポキシ樹脂システム
エポキシ樹脂は、シートの電気絶縁性、耐薬品性、耐熱性を提供します。ほとんどの配合では、ビスフェノール A やビスフェノール F などの二官能性エポキシを硬化剤、促進剤、難燃剤と組み合わせて使用します。溶剤または反応性希釈剤は、含浸浴で布がすぐに濡れてしまうほど粘度を下げます。樹脂組成物は動作温度も設定します。標準的なビスフェノール A システムは硬化後にガラス転移 Tg が約 130 ~ 150 °C に達しますが、ノボラック エポキシまたは多官能性樹脂システムは耐熱性を向上させることができます。電気的安全性を確保するために、UL94 V0 定格に達するために、ハロゲン化エポキシまたはその他の難燃性化学物質が一般的に使用されます。
エポキシガラス繊維シートの製造方法: ステップバイステップ
製造順序は標準ですが、正確な設定値は樹脂の化学的性質、シートの厚さ、必要な電気定格によって変わります。以下の手順は、現代の複合工場で使用される産業ルートを説明しています。
- 生地の準備。 E ガラス クロスは検査され、熱洗浄され、カップリング剤で処理されるため、表面は樹脂が濡れやすい状態になります。
- 樹脂浴配合。 エポキシ、硬化剤、難燃性添加剤、および溶剤は、ラインの開始前に混合、濾過され、粘度とゲル化時間のテストが行われます。
- 含浸と B ステージ化。 ガラスクロスは樹脂浸漬タンクと樹脂のピックアップを制御する計量ロールの間を通過します。目標とする樹脂含有量は通常 35 ~ 45 重量%です。次に、湿った布は 100 ~ 160 °C の乾燥塔を通過し、そこで溶媒が蒸発し、樹脂が乾燥してわずかに粘着性の状態になります。この時点で、マテリアルは エポキシプリプレグ
 カスタムエポキシ炭素繊維プリプレグメーカー、工場 当社はカスタムエポキシ炭素繊維プリプレグを提供しています。江陰東麗新材料技術有限公司は中国のエポキシ炭素繊維プリプレグメーカーです。 製品を見る→ 、半硬化製品であり、後でラミネートするために保管できます。プリプレグが適切な流動性、粘着性、保存寿命を維持できるように、製造サンプルでステージングの程度がチェックされます。
- カッティングとレイアップ。 プリプレグはシート サイズに切断され、目標の厚さに達するまで正確な数の層に積み重ねられます。一般的な 2 mm 基板には 8 ~ 10 層の層が必要ですが、50 mm 基板にはさらに多くの層が必要です。レイアップは温度管理された清潔な部屋で行われます。この工場では、層間に埃が溜まるのを避けるために、プレスエリアはレイアップエリアから分離されています。
- ホットプレス。 スタックを加熱プレスに置きます。温度と圧力は、制御された曲線に従って上昇します。樹脂が流れ、残りの繊維を濡らし、空隙を埋め、架橋して強固な熱硬化性ネットワークを形成します。多くの場合、圧力は 2 段階で適用されます。低い初期圧力で樹脂を分散させ、次に高圧でラミネートを最終密度まで圧縮します。
- 冷却、トリミング、検査。 パネルは反りを防ぐために圧力をかけながら冷却され、寸法に合わせてトリミングされます。厚さ、表面の欠陥、および電気グレードの場合は誘電特性が発送前にチェックされます。一部の基板は、精密治具や PCB 治具に使用される場合、厚さの公差を厳しくするために表面研磨されています。
シートの品質を決定する主要なプロセスパラメータ
一貫したシートと 1 バッチの問題のほとんどの違いは、工場がプロセスをどれだけ厳密に管理するかによって決まります。この表には、すべての生産実行で測定する必要があるパラメータがリストされています。
| パラメータ | 代表的な範囲 | なぜそれが重要なのか |
|---|---|---|
| ガラスクロス目付 | 100~300 g/m² | 樹脂のピックアップ、機械的強度、層ごとの厚みの増加を制御します。 |
| 乾燥後の樹脂分 | 35~45重量% | 絶縁耐力と層間せん断強度のバランスをとります。 |
| 含浸乾燥温度 | 100~160℃ | レイアップ前に樹脂を前進させすぎずに溶剤を除去します。 |
| 硬化温度 | 150~180℃ | 架橋密度とガラス転移温度を決定します。 |
| 硬化圧力 | 3~10MPa | 空気を除去し、層を圧縮し、ボイドや層間剥離を防ぎます。 |
| 硬化保持時間 | 60~150分 | 特に厚いボードにおいて、スタック全体で均一な反応を保証します。 |
最も頻繁に監査される数値は、 樹脂と繊維の比率 ;わずか数パーセントのドリフトでも、切断動作、絶縁耐力、および厚さの許容差が変化します。厚いボードの場合、冷却段階も同様に重要です。硬化後の冷却が速すぎると、エッジ付近に内部応力が発生します。優れたプロセスは圧力下で冷却し、機械加工前に積層体を安定させるための後硬化ステップが含まれる場合があります。
品質管理とサプライヤーの選択
購入者にとって、プロセスはデータシートの値を予測するため重要です。パネルを押す圧力が低すぎると、ボードを弱め、電気トラッキングの経路を作成する微細なボイドが隠れる可能性があります。樹脂比率がアンバランスなシートは、入荷時の目視検査には合格しても、加工後に不合格となる場合があります。したがって、最初の質問は、シートのグレード名だけではなく、そのグレードの背後にあるプロセスが実際に監視されているかどうかです。
サプライヤーを評価するときは、可燃性 (UL94 V0)、曲げ強度、絶縁耐力、および厚さの許容差に関する文書を求めてください。機械加工されたコンポーネントの場合は、エッジの品質と、切断またはスタンピング後に基板が平坦な状態を保つのに十分な硬化が行われているかどうかを検査します。また、その工場がカスタムサイズを供給できるかどうかも尋ねてください。製織とプレスを扱うワンストップ工場のほうが、輸入ボードをカットするだけの工場よりも、ガラスのスタイルや樹脂の含有量を調整してくれる可能性が高いからです。
垂直統合は目に見える違いをもたらします。製織、樹脂処理、プリプレグの準備、ホットプレス、仕上げを管理する工場は、欠陥をその原因まで追跡し、パターンになる前に修正することができます。だからこそ私たちは、 複合材料のワンストップメーカー : Jiangyin Dongli New Materials Technology Co., Ltd. は、24 人の技術スタッフ、10 本の生産ライン、温度管理されたワークショップとクラス 100,000 のクリーン エリアを備えた 32,000 平方メートルの生産フロアによってサポートされ、1 つのサイトで完全なチェーンを処理しています。
バッテリー器具、開閉装置、変圧器絶縁体、機械カバー用の標準シートまたはカスタム積層板が必要な場合、最初に理解すべき仕様は製造プロセスです。フルフロー制御により、ガラスのスタイル、樹脂含有量、厚さを目的の用途に適合させることができ、硬化したシートをカスタムの機械加工部品に加工することもできます。
 +86-13961668677

 No. 61、Xingyuan Road、Jiefang Village、Gushan Town、Jiangyin City、江蘇省、中国。
