 連絡してください
 日本語


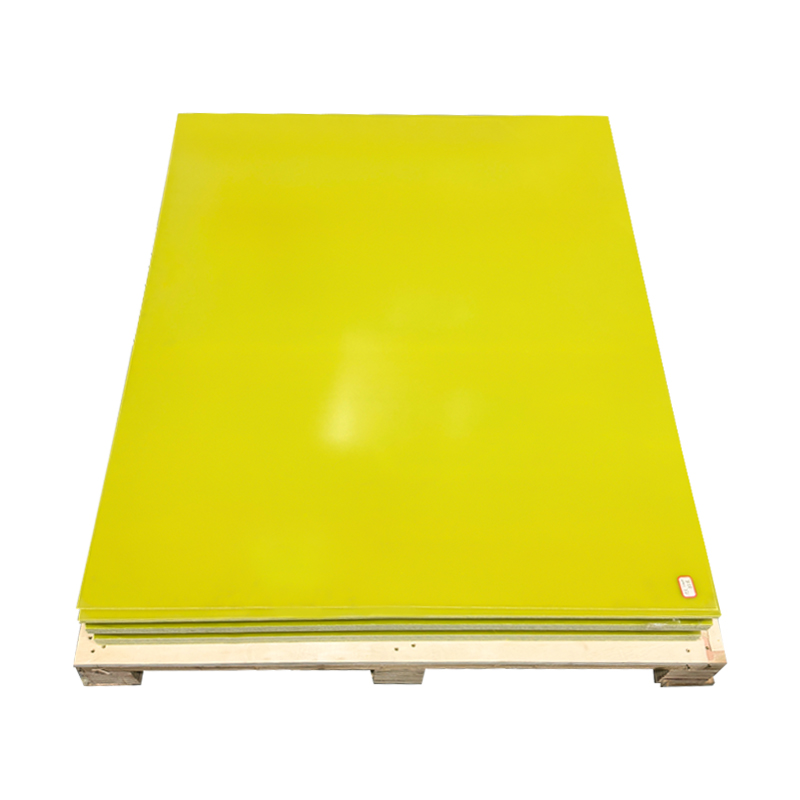
リチウム電池絶縁ライナー、PCB テスト フィクスチャ デッキ、または開閉装置サポート プレートを指定するエンジニアは、通常、同じ実践的な質問から始まります。それは、エポキシ グラスファイバー シートの厚さはどのくらいにすべきかということです。その答えは製品コスト以上に影響します。厚さが増すと、ラミネートが劇的に硬くなり、絶対的な絶縁破壊電圧が上昇し、過小評価されがちな方法で熱の流れ、平坦性、および機械加工性が変化します。詳細の前に簡単な結論を述べます。厚さは、材料グレードの次に選択する最も重要な仕様であり、その影響は線形ではありません。この記事では、各主要な特性が厚さにどのように対応するかを説明し、生産時に失敗しないシートを選択するための段階的な方法を提供します。
簡単な答え: 厚みを制御するもの
エポキシファイバーグラスラミネートでは、厚さは単なる幾何学的な寸法ではありません。これにより、繊維の体積、樹脂が豊富な領域、プレス中に固定された内部応力の間の関係が変化します。覚えておくべき主な関係は次のとおりです。
- 曲げ剛性は厚さのおよそ 3 乗に応じて増加し、4 mm のシートは同じ材料の 2 mm のシートよりもはるかに剛性が高くなります。
- 絶縁破壊電圧は厚さとともに増加しますが、ミリメートルあたりの絶縁耐力は低下するため、厚さが増すと電気効率が低下します。
- 熱抵抗が増加するため、シートが厚いと熱伝導が遅くなり、連続使用ではより熱くなります。
- 反りや内部応力が増加し、厚板の平面度を保証することが難しくなります。
- 加工はより困難になり、熱が高くなり、工具の摩耗が速くなり、穴あけや切断中にエッジ剥離のリスクが高まります。
これらの効果は、「厚い方が単純に丈夫で安全である」という一般的な経験則が信頼できない理由を説明しています。異なる厚さの同じ材料グレードは、異なるエンジニアリング材料のように動作するため、厚さは個別にではなくシステム レベルで選択する必要があります。
機械的強度と剛性
曲げ剛性は厚さの 3 乗に比例します
特定の幅のプレートの場合、曲げ剛性は厚さの 3 乗に比例します。厚さを 2 倍にすると、他のすべてが等しい場合、曲げ荷重時のたわみが約 8 分の 1 に減少します。これが、プレス治具用の 10 mm のエポキシ ガラス デッキ プレートの感触が 5 mm のプレートとはまったく異なる理由です。電気機器の取り付けレール、固定具ベース、サポート デッキなど、部品がたわみに耐える必要がある場合、厚さを増やすことが最も直接的な設計手段となります。
曲げ強度は厚さよりもラミネートの品質に大きく依存します
曲げ強度は、ラミネートが破壊する応力レベルであり、ミリメートル数ではなく、樹脂システム、ガラス生地のスタイル、および強化の質によって決まります。プレートが厚いと、その断面積が大きくなるという理由だけで、より高い絶対荷重がかかります。同時に、厚いラミネートにはより多くの層界面が含まれており、中立軸付近の各ボイド、乾燥スポット、または硬化応力領域によって有効強度が低下する可能性があります。したがって、厚いエポキシガラスシートの現場での故障は、材料の厚さが不十分であることよりも、層間の完全性が不十分であることが原因で発生することが多くなります。耐力シートのサプライヤーを評価する場合は、次の方法で検証を依頼してください。 ガラス転移温度と層間せん断強度の試験方法 1 つの曲げ強度の数値に依存するのではなく、
電気絶縁性能
絶縁アプリケーションの場合、厚さの影響は、絶縁耐力と絶縁破壊電圧という 2 つの異なる量から読み取る必要があります。
厚さが増すと絶縁耐力が低下します
絶縁耐力はキロボルト/ミリメートルで表されます。厚いシートでは、厚さ全体にわたる欠陥連鎖の確率が高くなり、高い試験電圧で発生した熱を除去するのがより困難になるため、断面が大きくなるにつれてミリメートルあたりの絶縁耐力が低下します。シートが耐えることができる合計電圧である降伏電圧は、厚さとともに増加しますが、その割合は線形未満です。実際には、6 mm シートは効率の点で 3 mm シートの 2 倍の電気的マージンを提供しませんが、より高い絶対電圧をブロックします。
| 呼び厚さ | 代表的な降伏電圧 | 代表的な絶縁耐力 |
|---|---|---|
| 1.0mm | ~35kV | ~30-35 kV/mm |
| 1.6mm | ~45kV | ~25-30 kV/mm |
| 3.0mm | ~60kV | ~20-22 kV/mm |
| 5.0mm | ~75 kV | ~15-18 kV/mm |
これらの値を実際の設計に適用する方法
220 V または 380 V の機器の場合、1 mm の高品質ラミネートでも大きな絶縁破壊マージンが得られ、実際の設計限界は通常、バルク絶縁耐力ではなく、沿面距離、汚染度、および表面トラッキングによって決まります。高電圧バッテリー システムおよび主力コンバータの場合、必要な最小破壊電圧に少なくとも 2 の安全係数を加えた値から厚さを選択し、機械加工によりガラス繊維が露出し、沿面放電のルートができるため、切断端の状態を確認してください。エッジの仕上げは、単なる外観の問題ではなく、電気安全計算の一部です。
バッテリー パックの設計者は、小型のエンベロープでも同じトレードオフに直面します。絶縁プレートは、パックを取り付けながら動作電圧要件を満たさなければなりません。文書化されたUL94 V0定格、一貫した厚さ、きれいなカットエッジを備えた、適切に管理されたラミネートが正しいベースラインです。このため、当社では、 エポキシガラス繊維絶縁板 バッテリー、電気機器、および PCB 固定具の用途向けに設計されており、厚さの選択は推測ではなく動作電圧に基づいて行われます。
 カスタムエポキシ樹脂ガラス繊維断熱板メーカー、工場 当社はカスタムエポキシ樹脂ガラス繊維断熱板を提供しています。江陰東麗新材料技術有限公司は中国のエポキシ樹脂ガラス繊維断熱板です。 製品を見る→
熱挙動と寸法安定性
温度変化により、板厚の非線形側がさらに明確になります。管理するメカニズムは 2 つあります。
まず、ガラスエポキシ積層板は金属やセラミックに比べて熱伝導率が低いです。シート全体の熱抵抗は厚さとともに増加するため、バスバーとエンクロージャの間に厚いスペーサーを使用すると、エンクロージャの温度は低く保たれますが、ラミネート自体の温度は高くなります。バッテリーモジュールまたはモーターコントローラーでは、短期定格だけでなく、樹脂システムの連続動作温度を検証してください。
第二に、ラミネートは、硬化温度からの冷却中に、平面内とは異なる厚さ方向に収縮します。厚さ方向の膨張は通常、面内膨張よりも数倍大きくなります。結果として生じる内部応力は厚さとともに増大するため、厚いプレートは反りやすくなり、機械加工中に材料が除去された後に平面度が変化する可能性があります。厚いシートは倉庫では平らに見えますが、プロファイリング後に反る場合があります。この種の寸法変動は、エポキシ グラスファイバー部品で最も頻繁に起こる品質不良の 1 つです。
熱の上限はプリプレグの段階で確立されます。ガラス転移温度が 130 ~ 180 °C の難燃性エポキシ ガラス システムは、通常、グレードに応じて約 120 ~ 155 °C での連続使用をサポートします。一般的な「断熱ボード」の説明に依存する代わりに、 エポキシプリプレグ 完成したラミネートの予測可能性が決定されるため、文書化されたガラス転移温度と可燃性評価が付いています。
 カスタムエポキシ炭素繊維プリプレグメーカー、工場 当社はカスタムエポキシ炭素繊維プリプレグを提供しています。江陰東麗新材料技術有限公司は中国のエポキシ炭素繊維プリプレグメーカーです。 製品を見る→
機械加工性と製造公差
厚さによって、CNC 工場でのシートの動作も変わります。約 2 mm 未満のシートは簡単に切断できますが、クランプ圧力によってたわみます。 8 mm を超えるシートは形状をよく保持しますが、熱、工具の摩耗、層間剥離の問題が発生します。
厚いラミネートに穴を開けるということは、工具とガラス強化樹脂とが長時間接触することを意味します。熱によりエポキシが柔らかくなり、ドリルがふらつく可能性があり、出口側にバリや層間剥離が発生しやすくなります。約 6 mm より深い穴の場合は、鋭利な超硬ドリル、中程度のスピンドル速度、およびステップドリルを使用するか、最後の層を保護するために犠牲バッキングボードを使用して両側からドリルします。
フライス加工とプロファイリングにより内部応力も解放されます。 1 つの面から広い領域を除去した後、厚いシートが指定された平面度公差を超えて反る可能性があります。これは典型的な調達リスクです。未加工のシートは入荷検査に合格しますが、完成品は合格しません。厚さの公差と平坦度も同様に注意する必要があります。標準的なラミネートは通常、±0.1 mm ~ ±0.2 mm 程度の厚さの公差で出荷され、緩い端に向かうにつれてシートが厚くなっています。設計上、正確な積層高さが必要な場合は、図面に公差を記入し、自由状態で平坦度を測定していることを確認してください。これは、 全工程自社メーカー すべてのリスクを機械工場に任せるのではなく、ラミネートサイクル、樹脂含有量、プレスパラメータを上流で調整できるため、違いが生じます。
- ご注文前に公称厚さの許容差をご確認ください。明示されていないデフォルトを想定しないでください。
- シートをクランプしたり押さえつけたりせずに、平らな面で測定した平面度データを要求してください。
- 部品に深い穴や薄いウェブがある場合は、穴あけの品質とエッジの仕上げ能力について問い合わせてください。
- 非常に平坦な表面が必要な大型部品の場合は、二次研削またはサンディングが利用できるかどうか問い合わせてください。
適切な厚さを選択する方法
エポキシ グラスファイバー シートの普遍的な正しい厚さはありません。経験則の代わりに短い計算シーケンスを使用します。
- 安全率を考慮して最小降伏電圧を定義し、サプライヤーのデータシートから公称厚さを選択します。
- 予想される機械的負荷におけるたわみ制限に対して曲げ剛性をチェックします。たわみが大きすぎる場合は、厚みを増やしてください。
- 熱環境を評価します。シートが熱を逃がす必要がある場合は、電気的および機械的チェックを満足できる最小の厚さを使用してください。熱を遮断する必要がある場合は、樹脂の連続使用温度を確認してください。
- 機械加工性を見直します。部品に深い穴、薄肉、または厳密な平坦性が必要な場合は、確実に加工できる厚さに制限するか、サプライヤーと二次仕上げを手配してください。
- 重量とコストのバランスをとる。 1 ミリメートル追加されるごとに材料費と配送費が追加されるため、以前のすべてのチェックに合格する最小の厚さを選択してください。
よくある間違いの 1 つは、薄いシートを積み重ねて厚いプレートに近づけることです。シートを重ねると界面に空隙やボイド、部分放電が発生し、層間の接着フィルムが絶縁の弱点となります。設計に 12 mm のデッキが必要な場合は、薄いシートを接着したスタックではなく、単一の成形 12 mm ラミネートを指定します。
一般的に入手可能な標準の厚さは 0.5、1.0、1.5、2.0、3.0、4.0、5.0、6.0、8.0、10.0、12.0 mm で、妥当な生産量でカスタム サイズも可能です。可動器具や車載機器など、軽量かつ高剛性を優先する場合は、 炭素繊維複合板 電気絶縁プロファイルが異なり、材料コストが高くなりますが、わずかな質量で同等の剛性を実現します。その方向性を評価しているのであれば、私たちの 複合パネルを使用した軽量エンジニアリングの概要 では、2 つの設計アプローチをさらに詳しく比較します。
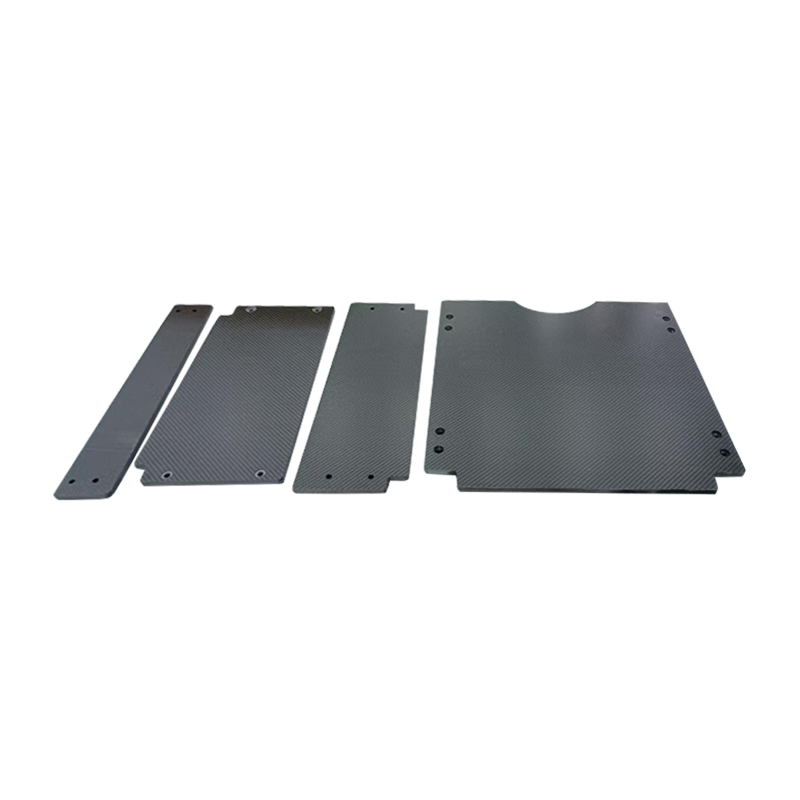 カスタム 25-250 厚さ、軽量かつ剛性の高いカーボンファイバー シート/パネル/プレート M 江陰東力新材料技術有限公司、カスタム 25 ~ 250 の厚さ、軽量でありながら剛性のあるカーボンファイバー シート/パネル/プレートを提供しています。 製品を見る→
結論
厚さによって、エポキシ グラスファイバー シートが脆弱な絶縁層から硬い構造プレートに変わり、その過程でほぼすべての重要な特性が変化します。厚さの 3 乗に応じて剛性が増加し、絶縁破壊電圧の上昇速度が遅くなり、1 ミリメートルあたりの絶縁耐力が低下し、熱抵抗と反りのリスクが増加し、加工が困難になります。信頼できる選択方法は、動作電圧、予想される負荷、熱環境、製造上の制約から計算し、サプライヤーのデータシートと生産能力を検証することです。この順序に従うことで、治具部品の亀裂、動作電圧での限界絶縁、寸法検査に合格しないプレートの歪みといった 3 つの最も一般的な故障を防ぐことができます。
 +86-13961668677

 No. 61、Xingyuan Road、Jiefang Village、Gushan Town、Jiangyin City、江蘇省、中国。
