 連絡してください
 日本語


3.6 GPa のパラアラミド糸は入手可能な強化繊維の中で最も強力ですが、それを緻密な平織り生地に織り込むと、有効引張強度がその値の約 3 分の 2 に低下する可能性があります。繊維の特性と生地の特性の間のギャップは欠陥ではなく、繊維の配向と織りの形状の直接の結果です。アラミド織物補強材を指定するエンジニアにとって、方向性が強度と加工をどのように制御するかを理解することは、材料を選択する前の重要なステップです。
アラミド織物における繊維配向が実際に意味するもの
織布の繊維配向は、完成品の荷重経路に対して、ロールの長さに沿って 0 度で走る縦糸と 90 度で交差する横糸の方向です。
繊維配向: 基準軸に対する強化糸の角度配置。アラミド織物では、この軸は縦糸方向によって設定され、織りパターンのクリンプ形状によって変更されます。
一方向テープとは異なり、織布は面内 2 方向に同時に補強を行います。そのため、アラミド織物は、複数の角度から荷重を受けるヘルメット、防弾パネル、防爆シールド、複合ブラケットに指定されています。しかし、2 方向構造にはコストがかかります。すべての経糸がすべての緯糸の上と下を交差し、クリンプと呼ばれる曲がりを形成します。パラアラミド分子は繊維軸に沿って高度に整列しているため、繊維は張力には強いですが、曲げや横方向の圧縮には弱いのです。したがって、クリンプは実際の強度の損失を生地に直接伝えます。アラミド繊維のグレードと用途をより広範に比較するには、 アラミド織物ガイド プロパティ範囲全体をカバーします。
縦糸と横糸: 強さは方向性です
アラミド織物は、荷重がたて糸またはよこ糸の方向に沿っているときに最も強くなりますが、これらの 2 つの軸の間に荷重がかかると急速に強度が低下します。
バランスの取れた 2/2 ツイル アラミド生地の場合、たて方向に対する一般的な引張強度の保持率は、以下のパターンに従います。 0 度の値は 100% に正規化されます。
| 負荷角度 | 引張強度保持率 | 剛性の保持 |
| 0度(ワープ) | 100% | 100% |
| 15度 | 82% | 88% |
| 30度 | 55% | 65% |
| 45度 | 38% | 42% |
| 90度(よこ糸) | 95% | 96% |
45 度では、整列強度の 60 パーセント以上が消失します。これは、アラミド ラミネートの最も一般的な破損原因です。エンジニアは、たて方向で測定した引張データに基づいて部品のサイズを決定し、パネルの軸外の剛性と強度を過大評価します。
圧力容器、ヘルメット シェル、またはドローン アームの場合、設計では、主荷重が縦糸または横糸に従うように各層の向きを変えるか、0/90 およびプラス/マイナス 45 層で積層体を構築して全荷重のエンベロープをカバーする必要があります。
織りパターン: クリンプが強度変換を制御
より緻密な織りパターンはより高いクリンプを生成し、より高いクリンプは、完成したラミネートに達する繊維引張強度のパーセンテージ、つまり強度変換効率と呼ばれる値を低下させます。
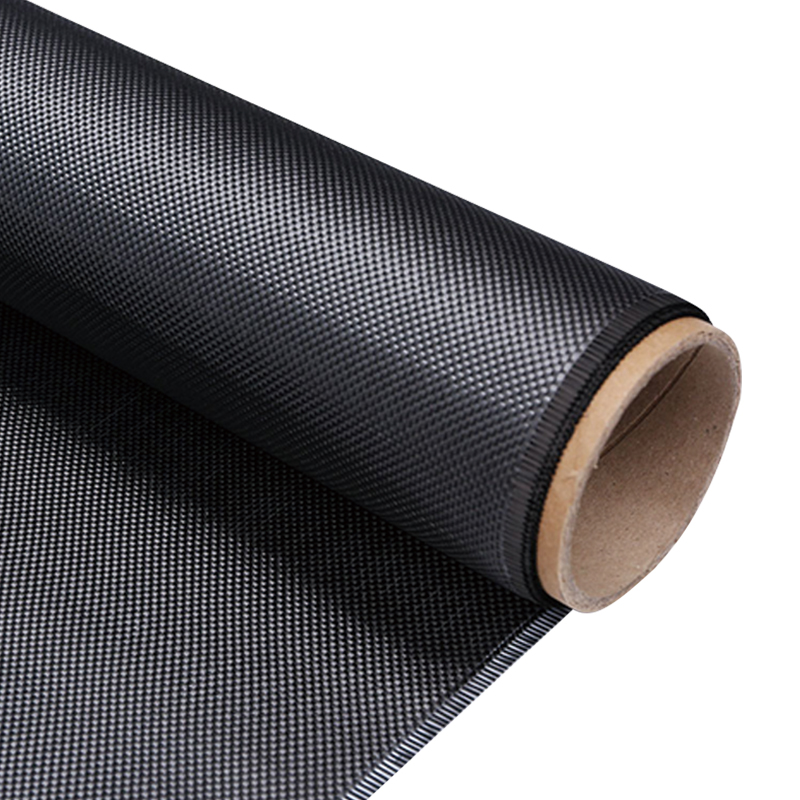
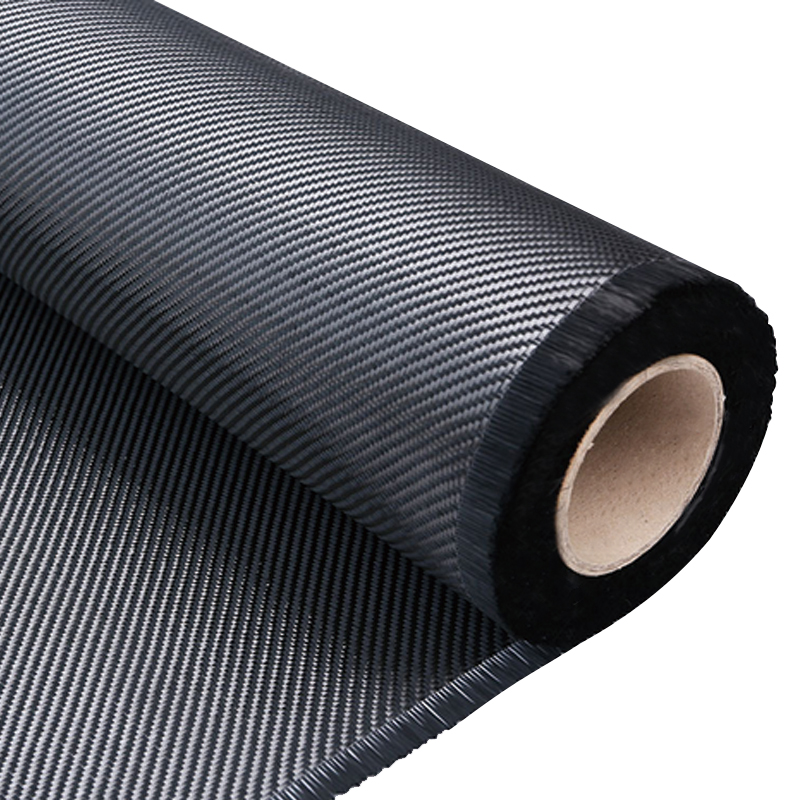
織りパターンは配向制御の 2 番目の層です。平織り (1/1) は、各糸を 1 本の上と 1 本の下に通し、構造をしっかりと固定します。ツイル (2/2) は隣接する 2 つの糸の上に糸を浮かせ、サテン (4H) はクリンプを最小限に抑えた長い浮かせた糸を作成します。トレードオフは一貫しています。クリンプが低いと、強度の変換とドレープ性が向上しますが、表面の安定性と滑り抵抗が弱まります。
補強フォームによる強度変換
エポキシラミネートの 200 ~ 300 g/m2 アラミド補強材の一般的な値
| 織り模様 | 圧着レベル | 強度の変換 | ドレープ性 | 表面安定性 |
| プレーン 1/1 | 高 | 60-70% | 低い | 素晴らしい |
| ツイル 2/2 | 中 | 75-80% | 良い | 良い |
| サテン4H | 低い | 80~88% | 素晴らしい | フェア |
| バスケット2/2 | 中-high | 65~78% | フェア | 良い |
耐衝撃性と表面安定性を優先する場合は、平織りが正しい選択です。構造強度の変換と複合曲率金型への適合性がより重要な場合は、ラミネートではツイルまたはサテンが平織りよりも優れた性能を発揮します。
方向によって切断、ドレーピング、樹脂の濡れがどのように変化するか
繊維の配向と織り密度によって、最も廃棄物が発生する 3 つの生産段階 (切断、レイアップ、樹脂注入) でアラミド繊維がどのように動作するかが決まります。
- 切断。 アラミド糸はせん断力を受けるとフィブリル化し、織り交点にある糸が斜めになっているため、カーボン ファブリックよりもきれいなカットが難しくなります。超音波ナイフまたはウォータージェット切断により、きれいなエッジが得られます。刃が新しい場合は、低速で動作する超硬チップの円形カッターも機能します。
- ドレープ。 二重曲面の金型では、緻密な平織りが面内せん断に抵抗するため、形状に沿わずにシワができます。ツイルとサテンは生地内で糸の回転を可能にし、繊維が座屈することなくプライを型の形状に剪断させます。
- おねしょ。 樹脂は繊維束に沿って流れ、織りの各交差部分が潜在的な流れの制限となります。密な平織りは濡れが遅く、空気が閉じ込められる可能性がありますが、クリンプの低いツイルやサテンは早く濡れて、より低い空隙率を実現します。
300 g/m2 アラミドツイル注入による生産データ: 標準注入スケジュールでの空隙率は 1.5 パーセント未満。同じ樹脂、同じスケジュール、200 g/m2 の平織物では、空隙が 3% を超える可能性があります。配向と織り密度は、機械的特性を変えるのと同じくらいプロセスの経済性も変化させます。
生産に適したアラミド繊維の選択
繊維のデータシートの引張強度だけではなく、主要な荷重ケースと製造プロセスに基づいて、縦糸と横糸のバランスと織りパターンを選択します。
次の順序で選択を行ってください。
- 主な荷重方向を定義し、たて糸がその軸に揃うようにロールの向きを決めます。
- 織りパターンを選択します。平織りは表面安定性を、ツイルはバランスの取れた強度とドレープを、サテンは最大の強度変換を実現します。
- 縦糸と横糸のバランスを確認します。ほぼ等方性の応答の場合は 50/50、方向の剛性については特殊な比率を使用します。
- 樹脂システムに合わせて面積重量と圧着を調整します。低粘度の注入樹脂は、フィルム接着剤よりも緻密な織りに適しています。
- 部品を見積もる前に、生地の幅、ロールの長さ、スプライスの品質をサプライヤーに確認してください。
アラミドの靭性とカーボンの剛性の両方が必要な部品の場合、アラミドとカーボンのハイブリッド生地は各繊維タイプを同じ織層に配置するため、別々の層を積み重ねる場合と比較して配向制御が簡素化されます。 江陰東麗新材料技術有限公司 は、32,000 平方メートルの工場と 10 の生産ラインを備えたフルプロセス複合材メーカーで、制御された縦糸/横糸比とカスタム幅のアラミド織物とアラミドとカーボンのハイブリッド生地を供給しています。同社のエンジニアリング チームは、織りパターンを注入またはプリプレグ プロセスに適合させることができます。
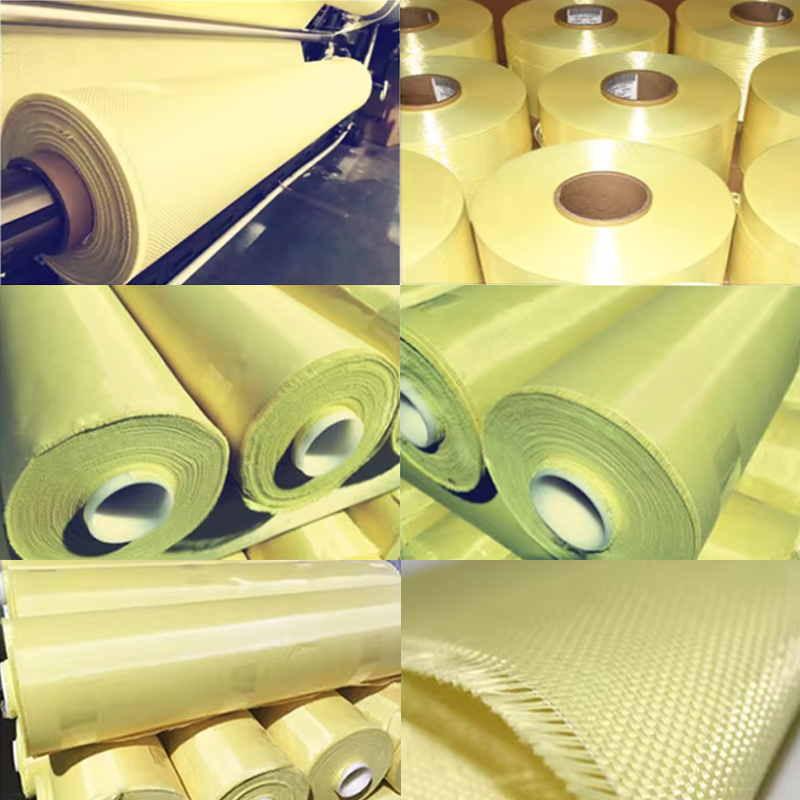 難燃性レイアップ用高温アラミド織物 このパラアラミドまたはメタアラミド織物は、200°C を超えても溶融することなく完全性を維持し、予測可能な強度変換のために制御されたクリンプを提供します。高温環境における遮熱層や構造補強に適しています。 製品を見る→
高温および難燃性のレイアップ用に、同じ工場で制御されたクリンプ範囲でアラミド織布を生産し、ロール間での強度の変換を予測可能に保ちます。
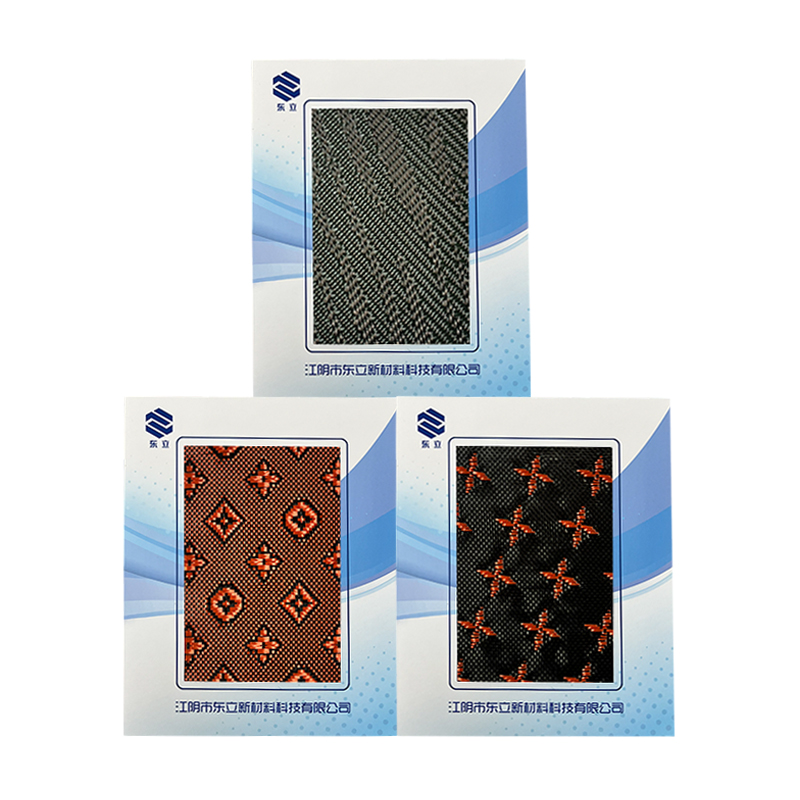 3K 平織りおよびツイルのアラミドカーボンハイブリッド織物 アラミドの靭性とカーボンの剛性を 1 つの織物層で組み合わせたこのハイブリッド生地は、耐衝撃性と高温性能を向上させます。プレーンまたはツイルのバリエーションにより、ドレープ性と弾性率の調整が可能で、航空宇宙部品や自動車部品に最適です。 製品を見る→
大量注文する前に、圧着と面積重量を設計の許容値と照らし合わせて確認してください。同じ面積重量でツイルからサテンに変更すると、ドレープ性を向上させながらラミネートの弾性率を 5 ~ 10% 変更できます。この変更は通常、繊維グレードを少し変更するよりも価値があります。
完全な生産を開始する前に、ターゲット織りのサンプル ロールを注文してください。特定の樹脂システムの切断パラメータ、注入品質、ラミネート強度データを検証するには、200 g/m2 のツイル ロール 1 枚で十分です。
よくある質問
アラミド織物はなぜ横糸よりも縦糸方向の方が強いのでしょうか?
縦糸は製織中に張力がかかっているため、横糸よりもまっすぐになり、残留クリンプが少なくなります。典型的な平衡織りの縦糸方向の引張強度の測定値は、織機の張力と生地密度に応じて、横糸よりも 5 ~ 15 パーセント高くなります。
綾織りアラミド生地は平織りアラミドより弱いですか?
ツイルは通常、繊維単位当たりの強度が高くなります。これは、フロートが長いほどクリンプが減少し、クリンプが少ないほど強度が高くなることを意味します。平織りは、引張効率ではなく、表面の安定性と糸の滑りに対する耐性で優れています。構造用ラミネートの場合、ツイルまたはサテンは、ほとんどの場合、同じ面積重量で平織りよりも高いラミネート許容量を実現します。
アラミド繊維はなぜ切るとほつれやすいのでしょうか?
アラミド分子は高度に配向しているため、繊維はせん断力を受けるときれいに折れるのではなく、長さに沿って裂けます。このフィブリル化挙動は、経糸と緯糸が 90 度で交差する織り交点で増幅されます。超音波切断とウォータージェット切断により、せん断応力が蓄積する前に繊維をきれいに切断してほつれを除去します。
アラミドとカーボンのハイブリッド生地は配向の問題をどのように解決しますか?
アラミドとカーボンのハイブリッド生地は、両方の種類の繊維を単一の層に織り込むことで、エンジニアは別々の層を重ねることなく、アラミドの靭性とカーボンの剛性のバランスをとることができます。カーボンストランドは縦糸と横糸の方向の引張荷重を受け止め、アラミドストランドは同じ配向面での耐衝撃性と振動減衰を提供します。 Jiangyin Dongli New Materials Technology Co., Ltd. は、縦糸と横糸の比率が検証された平織りバージョンとツイル バージョンでこれらのハイブリッドを生産しています。
 +86-13961668677

 No. 61、Xingyuan Road、Jiefang Village、Gushan Town、Jiangyin City、江蘇省、中国。
