 連絡してください
 日本語


繊維の弾性率と樹脂システムを選択した後、織りパターンが炭素繊維レイアップが製造現場でどのように機能するかを決定する要素となります。 Jiangyin Dongli New Materials Technology Co., Ltd. では、複合材メーカーが平織りと綾織りが金型内で互換性がないことを理解せずに 3K カーボンファイバークロスを注文しているのを常に見かけます。パターンによって、生地が複雑な輪郭に適合するかどうか、工場で発生するトリミング廃棄物の量、およびクリアコートの下での仕上げ表面の読み取り方が決まります。
平織りがレイアップに与える影響
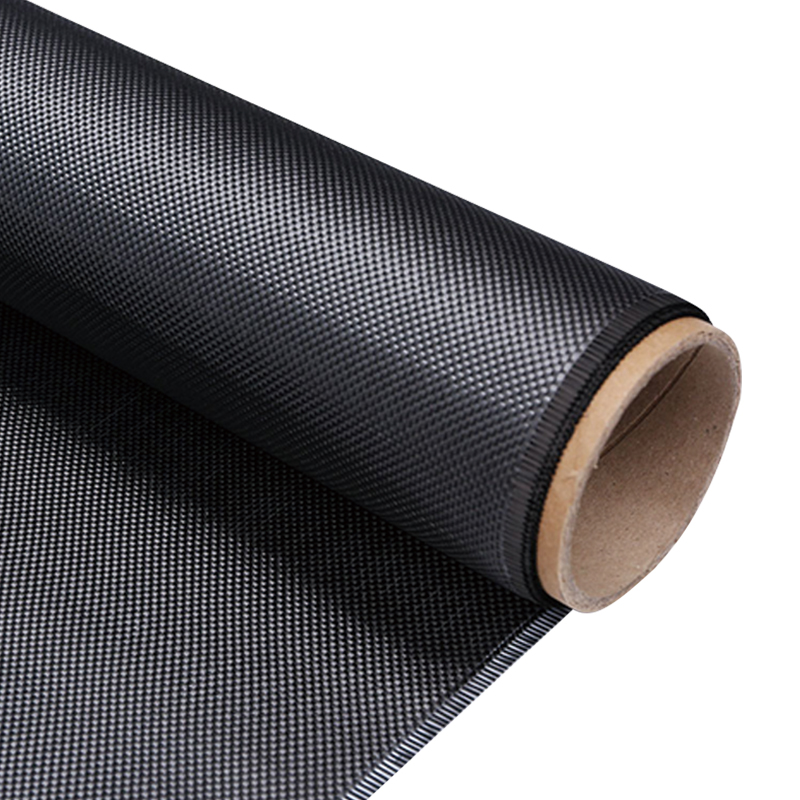
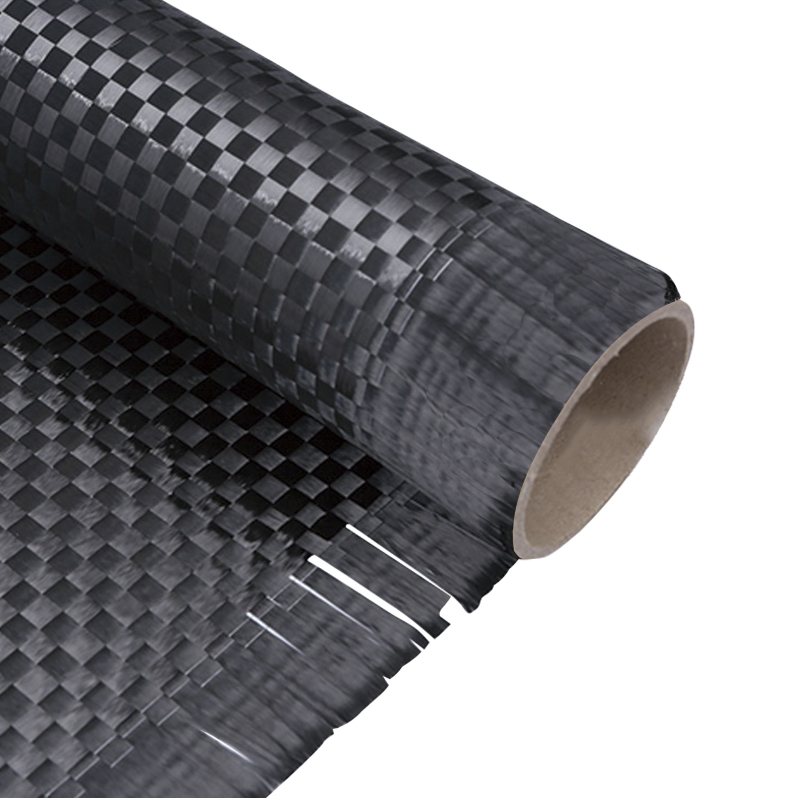
平織りは 1/1 パターンで織り交ぜられ、各繊維束が 1 つの隣接する束の上と 1 つの隣接する束の下を通過します。これにより、入手可能な中で最も緻密で最もバランスのとれたカーボンファイバークロスが生成され、織機で確実に再現できる最も単純な構造となります。
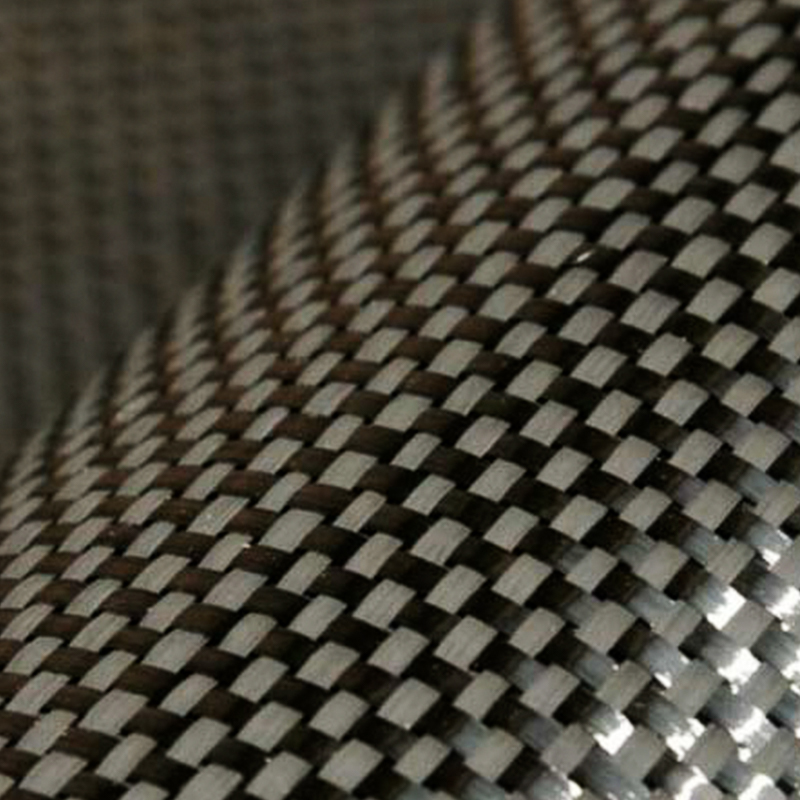 バランスの取れたレイアップのための 1k/3k/12k カーボンファイバー平織り生地 この生地は1/1インターレースを使用しており、カットや袋詰めの際にずれにくい、タイトでバランスのとれた生地を実現しています。予測可能な位置合わせが必要な、フラット パネル、工具表面、緩やかな曲率の部品に適しています。 製品を見る→
フラット パネル、ツール表面、または緩やかな曲率を持つ部品を製造するメーカーにとって、平織りは予測可能な選択肢です。バランスの取れた織り交ぜにより、切断や真空袋詰めの際に生地がずれたり歪んだりしません。レイアップ チームは一貫した位置合わせを行うことができ、トリミングされたピースは樹脂を注入する前にその形状を保持します。
- すべての標準織りの中で最高の繊維クリンプ
- 取り扱い時の優れた寸法安定性
- 両面に対称的な 1/1 視覚パターン
- 平らで曲率の低いラミネートに最適
- 狭い半径と複合曲線の周りのドレープの減少
定義: 平織りは、各トウが 1 本の上と 1 本の下で交差する 1/1 交互の織り交ぜで、最も緻密で寸法的に安定したカーボンファイバーファブリック構造を作り出します。
ツイル織り: ドレープ性の利点
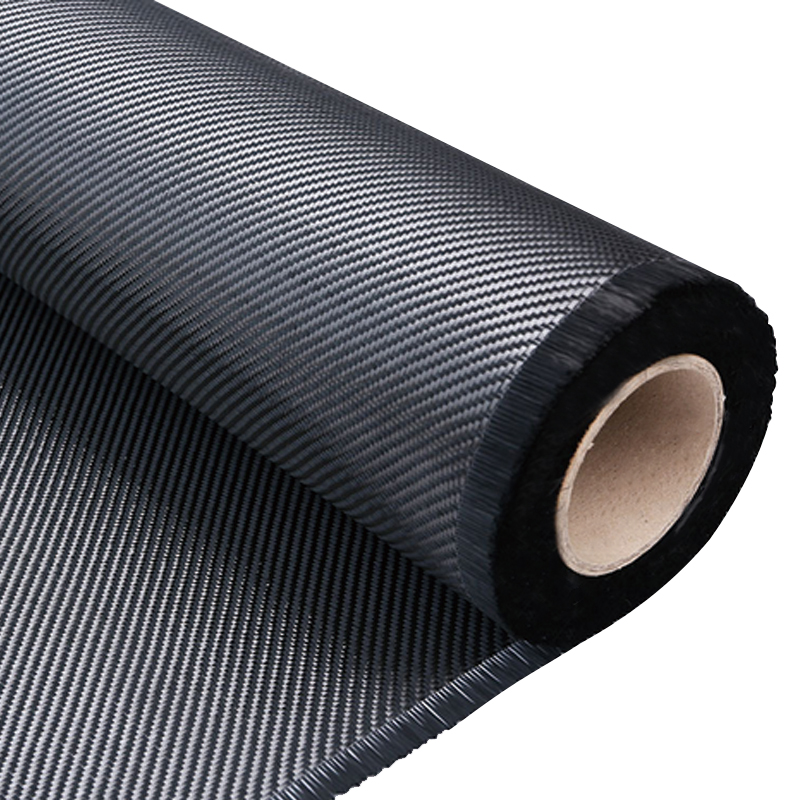
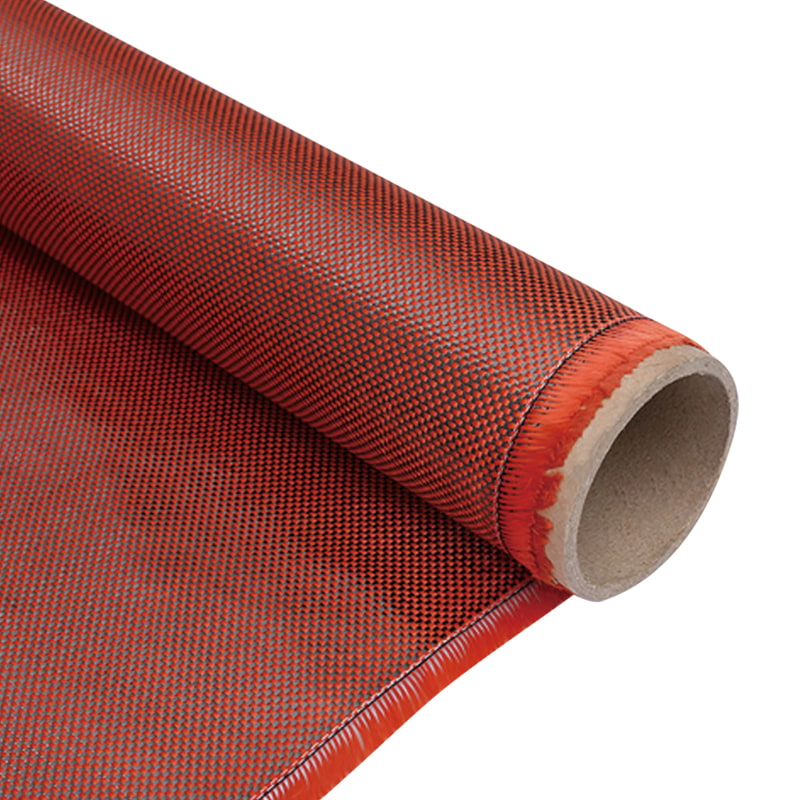
ツイル織りは 2/2 インターレースを使用しており、各トウが隣接する 2 本のトウの上を通過し、次に 2 本の下を通過することで、斜めに歩くパターンが生成され、素材に柔らかな手触りとはるかに優れた型追従性を与えます。
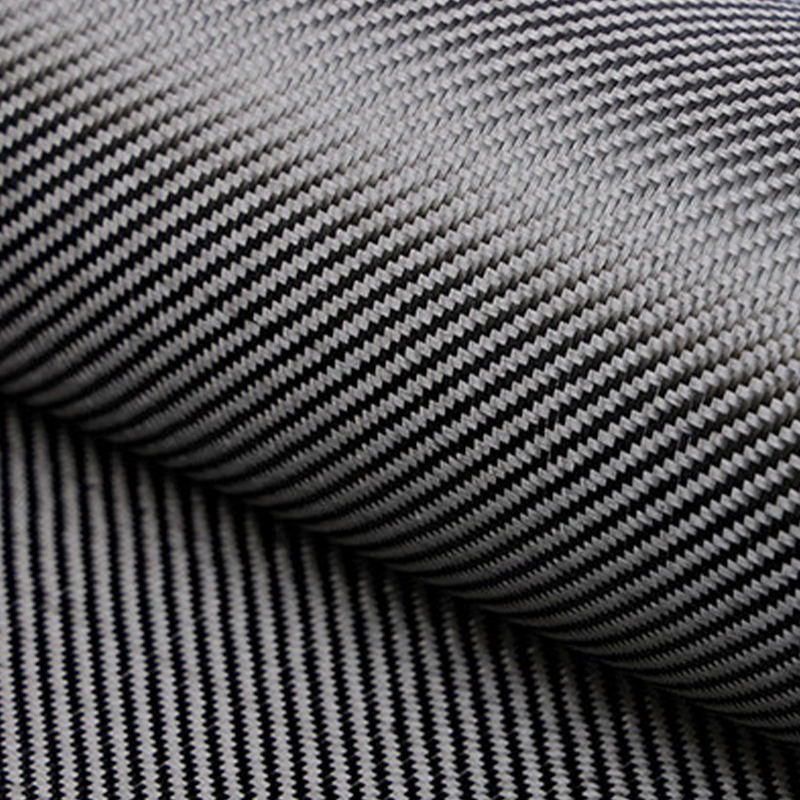 耐摩耗性と耐熱性を備えた炭素繊維綾織り生地 2/2 ツイル パターンにより、複合曲線上のドレープ性が向上し、しわが軽減されます。最大 200°C までの定格があり、航空宇宙、自動車、産業用途での強度を維持します。 製品を見る→
部品に複数の軸にわたる複合曲率が含まれる場合、ツイル織りのドレープがキャビティ内に取り込まれ、しわやブリッジ ゾーンが少なくなります。また、クリンプが減少すると、ラミネート内で繊維がより真っ直ぐに保たれるため、強化トウの機械効率が向上します。
- 平織りに比べてクリンプが低い
- 複雑な輪郭にぴったりとフィットし、しわになりません。
- 露出した化粧品に好まれる、目に見える斜めの表面テクスチャー
- 柔らかい手触りにより、狭いコーナーでもしっかりとパッキングできます
- レジンの前に位置合わせを保持するには細心の注意が必要です
並べての比較表
以下の表は、カーボンファイバークロスロールを購入する際に重要となる生産上のトレードオフをまとめたものです。
| 属性 | 平織り | ツイル織り |
| インターレースパターン | 1オーバー / 1アンダー | 2オーバー / 2アンダー |
| ドレープ性 | 低い | 高 |
| ファイバークリンプ | 高est | 中等度 |
| 寸法安定性 | 素晴らしい | 良い |
| 表面の質感 | チェッカーボード | 斜めのツイルライン |
| 一般的な重量範囲 | 100~600g/m2 | 200~600g/m2 |
| 最適なアプリケーション | フラットパネル、ツーリング、プリプレグ面 | ドローンシェル、自動車部品、複雑なレドーム |
完成した部品に目に見える違いがあるだけでは、話の半分にすぎません。金型適合性の隠れた違いが、製造現場の実際のコストを左右します。
織物の選択が金型適合性と廃棄物に与える影響
平織りカーボンファイバークロスとツイルカーボンファイバークロスの最大のコスト差は、メートルあたりの価格ではありません。これは、レイアップ中に最終的にトリムビンに入る材料の量です。
ツイルおよびプレーンカーボンファイバークロスのパフォーマンススコア
角半径が 25 mm の一般的な航空宇宙部品またはドローン部品では、適合しない 3K 平織りクロスが角を橋渡しし、ラミネートにドライ スポットが作成されます。複雑なレイアップでのトリムの無駄は、平織りでは 18 ~ 22% に達することがよくありますが、ツイル織りの同じ形状では通常、トリムの無駄が 6 ~ 10% に減少します。
トリム無駄の発見: 複雑なレイアップ生産では、平織りでは 18 ~ 22 パーセントのトリム廃棄物が発生しますが、綾織りでは 6 ~ 10 パーセントです。 1,000 ピースのプログラムの場合、ツイルによる生地コストの節約は、リニア メートルあたりの価格差を超える可能性があります。
予算が限られたプログラムを見積もる場合は、次の点を考慮してください。 炭素繊維織物シートの選定プロセス 総コスト計算式の一部として。
表面仕上げ: お客様が目にするもの
型から取り出した後にパーツをクリアコートにさらすと、織り目が完成品の主な視覚的特徴となります。
プレーン weave appearance
暗い正方形と明るい正方形が交互に並ぶ市松模様。表面はより平坦になり、鋳造器具の光反射ホットスポットが最小限に抑えられます。これは、航空宇宙用の内装パネル、ツーリング プレート、構造補強材の標準的な外観であり、機能よりも仕上げが重要ではありません。
ツイル weave appearance
高級コスメティックカーボンを思わせる斜めの流れるようなライン。ツイルは、目に見えるカーボンの質感が性能を示す自動車用スポイラー、ドローンの外装、ライフスタイルのかばんなどの消費者向け製品の主要な選択肢です。 Jiangyin Dongli はこの市場向けに特別にツイル生地を製造しています。
消費者向け製品の露出したカーボン部品は、圧倒的にツイルで指定されています。斜めの織りは加工マークをマスクし、クリアコートの下でより豊かな色の変化を提供します。
実際の積層板の機械的特性
ラミネートが硬化するとき、織りのクリンプによって、束がまっすぐになる前に繊維がどの程度の引張強度を発揮できるかが決まります。
それはツイルが常に強いという意味ではありません。平織りは、緻密な織り交ぜにより微小座屈に対して繊維を安定させるため、硬化したラミネートにわずかに高い圧縮特性をもたらします。実際のポイント: 圧縮が重要な場合は平織りを選択し、張力と曲げ追従性が重要な場合はツイルを選択します。
用途に合わせた織りの選択
生地サプライヤーまたは自社のレイアップ チームと話し合うときに、このチェックリストを使用してください。
- 金型の最小コーナー半径を確認してください。 10 mm 未満の場合は、ツイルまたはサテンになります。
- 表面要件を見てください。クリアコート部分が露出しているため、化粧品としてはツイルが好まれます。
- 荷重方向を見直してください。ツーリングなどの圧縮が主体の構造では、プレーンが好まれます。
- トリムの無駄を見積もる。平織りの複雑な部品は、15 ~ 25% 多くの生地を消費します。
- 繊維の目付量を確認します。ツイルは、200 g/m2 以上の一般的な自動車およびスポーツ用品の重量で入手可能です。
調達のヒント: 完全な生産注文を確定する前に、必ず生地サプライヤーにドレープ性レポートを依頼してください。真空袋詰めの段階でのみ発見されるレイアップの拒否を防ぎます。
サプライヤーを評価するときは、文書化されたロール製品を要求してください。 織りの選択とドレープ性のレポート 。これにより、完全な生産注文を確定する前に、タック、ハンドル、仕上げ動作を比較することが容易になります。
よくある質問
平織りの炭素繊維は綾織りよりも強いですか?
すべての方向にあるわけではありません。平織りは繊維のクリンプが最も多く、低クリンプのツイルと比較して引張強度と圧縮強度がわずかに低下します。平織りは、緊密な噛み合わせの下でより優れた寸法安定性とより高い圧縮耐性を提供します。平坦な圧縮駆動部品の場合は、プレーンの方が安全な選択です。複雑な荷重がかかる構造の場合、通常はツイルが優先されます。
ツイルカーボンファイバーは航空宇宙構造部品に使用できますか?
はい。航空宇宙構造では、繊維の体積分率を維持しながら複合曲率に従うために、ツイル織りやサテン織りが使用されています。認証プログラムでは、層の順序と樹脂システムが文書化されている場合、ツイル ラミネートが受け入れられることがよくあります。平織りは、フラットスキンやダブラープレートでは依然として一般的です。
真空注入にはどの織りが適していますか?
ツイルは一般に、狭い半径に適合し、ブリッジングを軽減するため、真空注入中により寛容です。これにより、コーナー付近の樹脂の流れが改善され、ドライスポットが発生する可能性が低くなります。平織りは、生地が平らなままで、樹脂の前面が均一に動く平らな注入パネルに適しています。
織りパターンは繊維の体積分率に影響しますか?
はい、ただし間接的にのみです。織り方は、硬化前および硬化中にトウがラミネートにどの程度しっかりと詰め込まれるかに影響します。平織りはクリンプが高いため、達成可能な繊維体積分率がわずかに低くなる傾向があります。ツイル織りとサテン織りにより、トウをより高密度に入れ子にすることができ、最終的な複合材料のより高い繊維体積分率をサポートします。
 +86-13961668677

 No. 61、Xingyuan Road、Jiefang Village、Gushan Town、Jiangyin City、江蘇省、中国。
